


Korunkový stôl zabezpečuje vysokú presnosť ohýbania na prítlačnej brzde
Aby sa zaručili presné, opakovateľné výsledky tvarovania, je nevyhnutné kompenzovať deformáciu, ktorá sa pri zaťažení prirodzene vyskytuje v nosníku (ram) a stlačení lisovacej brzdy. Bez kompenzácie vychýlenia je pravdepodobné, že obrobok bude mať v jeho strede nejakú formu deformácie, keď je ohnutý po celej dĺžke lisovacej brzdy. To platí najmä pre lisy s brzdou 8 stôp alebo dlhšie, 80 ton alebo viac a pri ohýbaní dlhých alebo veľkých častí, ale môže to byť aj prípad pri vytváraní kratších obrobkov. Aby sa uhol ohybu udržal konzistentný po celej dĺžke časti, lisová brzda potrebuje korunovací systém buď v nosníku, v stôl, alebo v oboch.
V tomto veku krátkych šarží, zložitých dielov a rýchleho obratu zabezpečuje korunovanie účinnosť, presnosť dielov a opakovateľnosť. V aplikáciách s vysokou tonážou korunovanie pomáha pri výrobe rovných ohybov v náročných materiáloch s vysokou pevnosťou v ťahu.
Základy korunovania
Väčšina moderných lisovacích bŕzd používa servosystém s hydraulickým systémom, v ktorom reguluje polohu uzavretého obvodu. Na každom konci nosníka, pod ľavým a pravým piestom, systém na meranie polohy monitoruje presnosť pohybu a polohovania lúča. Riadenie stroja spracováva tieto informácie a používa ich na umiestnenie lúča s presnosťou 0,01 mm. Robí to aktiváciou ľavého a pravého servopohonu v hornej časti každého hydraulického piestu.
Počas cyklu ohybu servozariadenie zabezpečuje, že piest na každom konci lúča dosiahne naprogramovanú polohu stanovenú v ovládacom prístroji, čo vedie k správnemu uhle ohybu. Pretože lisovacie brzdy majú tendenciu sa odchyľovať pod zaťažením, najmä v strede stroja medzi piestami, uhol v strede lisovacej brzdy bude viac tupý ako uhol pod piestom. Bez zásahu toto vychýlenie spôsobí, že uhol ohybu sa bude meniť v závislosti od dĺžky lisovacej brzdy.
Na kompenzáciu môžu byť brzdy vybavené korunovým systémom, ktorý generuje opačnú silu alebo "krivku" na vyrovnanie priehybu lúča a stola. Korunkový systém zaisťuje, že piest a stôl sú pri ohýbaní rovnobežné (pozri obrázok 1 ).
Korunovanie sa používa od konca 70. a začiatku osemdesiatych rokov. Požiadavka na vysokotlakové lisovacie brzdy, ocele s vysokou pevnosťou v ťahu a potreba ohýbať dlhšie dĺžky zapríčinili potrebu koruny, pretože vychýlenie rámu stroja je v týchto aplikáciách väčšie.
Predtým, než začali korunovať, výrobcovia brzdy museli predbežne zakriviť do stola lisovacej brzdy, aby vyrovnali približne 75 percent deformácie stroja. Systémy sú dnes pokročilejšie. Pomocou programovateľných korunkových systémov zadávajú operátori do ovládacieho prvku hrúbku plechu, dĺžku, otvory pre otvory a údaje o pevnosti v ťahu materiálu, ktoré automaticky určujú skutočnú deformáciu stola a ramene a predbežné zaťaženie pre každý ohyb. Spolu hydraulický systém lisovacej brzdy a korunovanie dosiahnu presný uhol ohybu s minimálnym zásahom operátora.
Voľby v lisovacej ohýbacej stoličke
Korunovanie sa zvyčajne používa na lisovacích brzdách s rozmermi 80 ton, 8 stôp alebo väčších. Korunovanie možno aplikovať na brzdy s menšou tonážou, ale závisí to od dĺžky stola lisovacej brzdy a od aplikácie. Čím dlhšia je vzdialenosť medzi stĺpikmi, tým väčšia je deformácia stroja. Tiež čím vyššia je hmotnosť stroja, tým väčšia je potreba kompenzácie vychýlenia. Pri ohýbaní hrubých aj tenkých materiálov sa odporúča korunkový systém.
Hydraulické korunovanie a CNC mechanické klinové korunovanie sú dva najbežnejšie typy korunovacích systémov. Klenutý systém klinového štýlu je možné zakúpiť ako prídavok k lisovacej brzde prostredníctvom výrobcu lisovacej brzdy alebo dodávateľa nástrojov. Do stroja je zabudovaná hydraulická korunka. Náklady na tieto systémy sú porovnateľné, takže výber je skôr otázka presnosti, efektívnosti a použitia.
Hydraulická korunka tlačí valce počas zdvihu, aby kompenzovala deformáciu stroja. Väčšina týchto systémov nie je schopná použiť korunu po celej posteli stroja. Namiesto toho veľkosť vychýlenia, ktorému korunkový systém upravuje, závisí od polohy valec. Niektoré hydraulické korunovacie systémy používajú len centrálny valec alebo trojvalcový systém a niektoré poskytujú korunu nad 60% lôžka, nie však celú dĺžku lôžka.
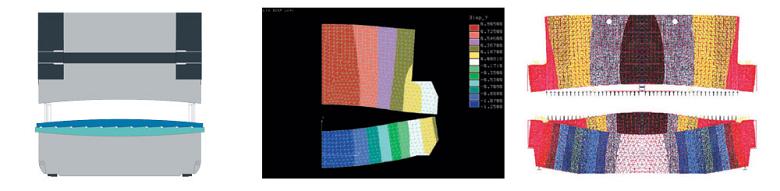
postava 1
Ak horný a spodný nosník počas ohýbania nie sú rovnobežné, uhol ohybu sa bude líšiť pozdĺž dĺžky obrobku.
Všetky hydraulické valce používajú rovnakú hydraulickú šnúru. V dôsledku toho žiadny jediný valec nemôže aplikovať plnú korunovaciu silu; táto sila sa aplikuje na všetky hydraulické valce, či už sú dva, tri alebo 10.
Klenovnicový systém v tvare klina pozostáva z dvoch radov klinov po celej dĺžke lôžka; jeden riadok je pevný a druhý je pohyblivý (pozri obrázky 2 a 3 ). Klin v strede lôžka má väčší sklon ako kliny pod piestami a uhol sklonu klesá smerom k beraniu od stredu lôžka.
Ak je aktivovaný, pohyblivý klin vytvára krivku s najvyšším bodom v strede lôžka a nízkymi bodmi na obidvoch koncoch lôžka pod piestami, aby vytvorila krivku spline v tabuľke. Automatický riadený korunkový systém kompenzuje deformáciu lôžka a lúč pod rôznymi ohybovými silami. V klinovom štýle je stôl navrhnutý tak, aby niesol určitú záťaž v závislosti od požadovanej tonáže. Určité korunovacie systémy poskytujú presnosť programovania ± 0,01 mm a opakovateľnosť polohovania ± 0,005 mm.
Klinový systém zodpovedá za korunovanie po celej dĺžke lôžka, pretože je obrobený špeciálne pre toto lôžko. Tiež je schopný zvládnuť kompenzáciu deformácie vyšších tonáží a kratších dĺžok lôžka. Korunovanie môže byť nastavené tak, aby sa ohýbalo v ľubovoľnej polohe na lôžku. Toto nastavenie sa uskutočňuje v reálnom čase prostredníctvom ovládacieho zariadenia, takže v procese sa nestratil žiadny výrobný čas.
Na rozdiel od toho, univerzálny klinový systém nie je špecifický pre lisovú brzdu a je postavený zo štandardného klinového konštrukcie. Môže byť ovládaná CNC a bude zodpovedať za vychýlenie, ale nie je špecifické pre aplikáciu alebo jej materiály. Rovnako nepoužíva centrálnu databázu na zohľadnenie potrebnej korekcie vychýlenia, takže jej korunovacia schopnosť je obmedzená a zložitejšia.
Univerzálny korunkový systém je možné dodatočne namontovať do existujúcej lisovacej brzdy, aby sa zlepšili jeho možnosti. Je tiež možné namontovať na menšiu tonáž, vstupnú brzdu, ktorá nie je ponúkaná s korunovaním, aby obsluha získala väčšiu kontrolu nad ohýbaním.
Retrofitovanie korunového systému môže byť prospešné a niekedy je potrebné, najmä ak sa aplikácia mení alebo vyvíja. Napríklad, ak sa výrobca HVAC pohybuje od výroby obytných súčiastok, ktoré môžu byť vytvorené efektívne bez koruny na výrobu oveľa väčších, ťažších komponentov pre priemyselné jednotky, profil nového dielu diktuje potrebu korunovania. Korunkový systém zvýši efektívnosť tým, že eliminuje počet úprav a nastavení, aby sa dosiahli dlhšie dĺžky ohybu.
Odstraňovanie problémov s formovaním pre stolovú korunku
Zabezpečením konzistentného uhla po celej dĺžke ohybu korunovanie tiež znižuje nastavovacie operácie, minimalizuje šrot a eliminuje potrebu zásahu operátora alebo vysoko kvalifikovaného operátora lisu.
Bez korunového systému je prekonanie priehybu stroja ručnou operáciou pomocou podložiek alebo nastavením lisovníkov. Vypočítanie požadovaného množstva farieb môže byť časovo náročným procesom, často jedným z pokusov a chýb, ktoré produkujú nákladný šrot. Dokonca aj skúsení operátori nastavenia vytvoria určité množstvo šrotu pri výrobe dielov na stroji s ručne nastavenou korunovou posteľou.
CNC korunovací systém automaticky vyhotoví tieto výpočty. Znižuje tiež úroveň zručností potrebných na ovládanie stroja, čím sa zvyšuje efektivita a produktivita.
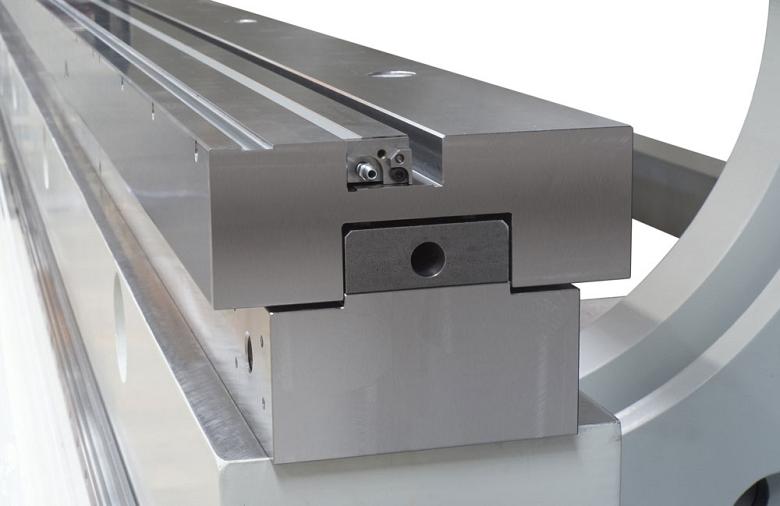
Obrázok 2
Tento klenutý korunkový systém je vyrobený na zákazku pre každú lisovaciu brzdu. Súvisiace komponenty sú ma
Avšak žiadny korunkový systém nemôže kompenzovať problémy s nástrojmi, ako je zlé zarovnanie a zarovnanie a asymetrické posúvanie obrobku. Nepresné alebo nerovnomerne opotrebované nástroje vytvárajú časti s nekonzistentnými uhlami. Problémy s nástrojmi sú čiastočne zodpovedné za problémy spojené s nerovnomernými uhlami pozdĺž ohybu.
Presné zemné nástroje pomáhajú zabezpečiť presné uhly ohybu pozdĺž celej dĺžky ohybu. Štrbiny majú progresívny polomer na oboch stranách otvoru V, čo umožňuje materiál rovnomernejšie prúdiť do matrice a menšieho odporu (pozri obrázok 4 ).
Vysokotónové aplikácie pre väčšie ohýbanie tlačnej brzdy
CNC korunkový systém kompenzuje symetrické vychýlenie lisovacej brzdy. Ak sú vlastnosti materiálu rovnaké v celej dĺžke časti, postačuje štandardná korunka. Ale keď sú vlastnosti materiálu variabilné a náročnejšie - najmä pri ťažších alebo dlhších obrobkoch a pri vysoko pevných materiáloch ako sú S1100, S1300, Hardox® a Armox® - pokročilejší programovateľný korunkový systém ovládaný CNC poskytuje väčšiu kompenzáciu za deformáciu stroja a v konečnom dôsledku väčšiu flexibilitu.
Materiály s vysokou pevnosťou v ťahu vyžadujú väčšiu silu na ohyb, väčšiu pružnosť a preto vyžadujú väčšiu korunu (pozri obrázok 5 ). Použitie materiálov s vysokou pevnosťou sa zvyšuje, najmä pri veľkých ohýbacích aplikáciách (12 ft alebo dlhších), pretože výrobcovia chcú znížiť hmotnosť konečného výrobku bez ohrozenia štrukturálnej integrity.
Korunovanie je ešte dôležitejšie pre tandemové, tridemové alebo štvorcové lisovacie brzdy, ktoré kombinujú dve, tri alebo štyri lisovacie brzdy s podobnou alebo rozdielnou tonážou v synchronizovanej konfigurácii. Tieto systémy synchronizujú valce strojov každých 5 milisekúnd a nepretržite kontrolujú, či sa v stroji neustále pohybuje rovnomerne. Niektoré z týchto strojov používajú ďalší typ korunovacieho systému, ktorý obsahuje dvojitý korunovací stôl. Je to v podstate dva CNC korunovacie systémy na sebe navzájom s asymetrickým, ale komplementárnym korunovým profilom.


